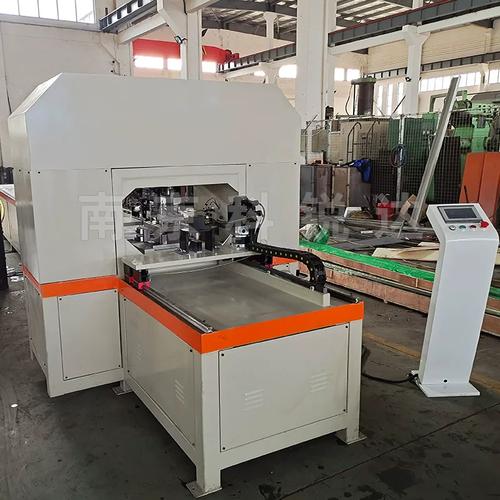
数控槽钢冲孔切断一体机 角钢与槽钢自动化加工的高效解决方案
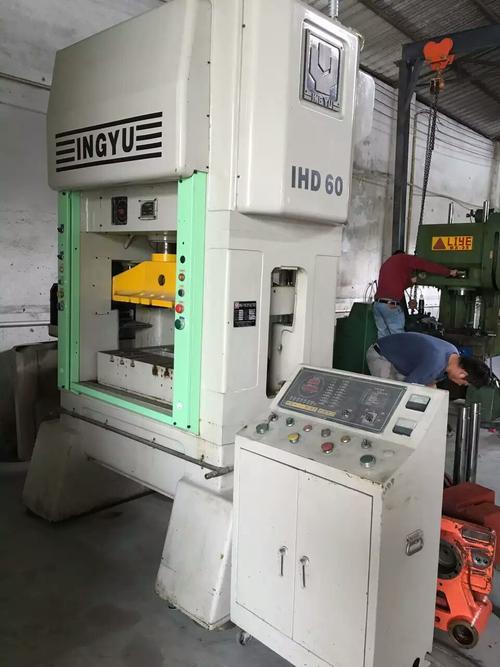
在钢结构制造、电力铁塔、建筑幕墙及仓储货架等行业中,角钢和槽钢的冲孔与切断是频率极高且精度要求严格的基础工序。传统加工方式依赖多台独立设备(如普通冲床、带锯床或联合冲剪机)配合人工多次搬运、划线、对位,不仅效率低下、劳动强度大,而且孔位精度和端面质量难以保持一致。数控槽钢冲孔切断一体机与液压冲孔机的出现,正逐步改变这一现状,为角钢、槽钢的批量化与柔性化生产提供了自动化升级路径。
一、设备定义与功能集成
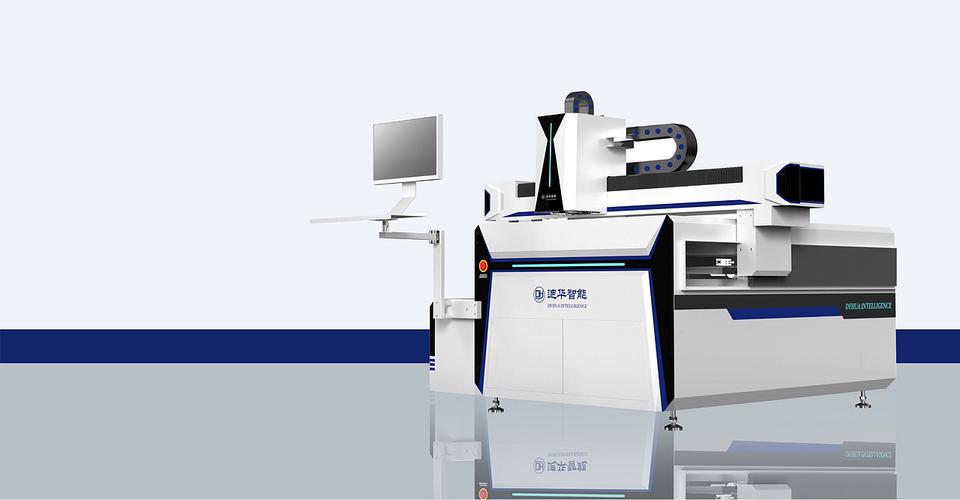
数控槽钢冲孔切断一体机是一种将冲孔、切断(剪切或锯切)功能集成于同一主机结构,并通过CNC控制系统实现多轴联动的自动化加工设备。其核心特征包括:
- 多工位集成模具:可在同一行程内完成单面或多面孔群的冲制,部分机型支持槽钢三个面(两翼缘加腹板)同步冲孔,减少翻件次数;
- 自动送料与定长:采用伺服或液压驱动的送料架,配合编码器反馈,实现按程序设定长度精准送进;
- 切断一体化:冲孔完成后连续执行切断动作,无需将工件转入第二台设备;
- 人机交互控制:通过触摸屏或工业计算机输入孔距、孔径、切断长度、批量数量等参数,系统自动生成加工程序并监控运行状态。
严格而言,“数控槽钢冲孔切断一体机”侧重于槽钢与角钢成型件的高速、多步序自动化加工,而“液压冲孔机”则强调以液压为动力源的冲孔单元。当前市场主流的一体机多采用液压驱动冲孔与剪切,配合数控系统控制动作时序与送料定位,因此两种表述常指同一类复合型自动化装备。
## 二、工作原理与核心结构
设备工作流程遵循“上料→自动送料→定位夹紧→冲孔→切断→出料”的顺序:
- 上料:可通过人工成组上料或配自动料架实现型材的连续供给;
- 送料:伺服电机驱动夹钳或辊轮,按屏幕设定长度将工件推进至冲孔工位,测量系统实时反馈位置偏差;
- 定位与夹紧:侧向及上压紧机构将工件牢固锁紧,防止冲裁瞬间位移;
- 冲孔:液压缸驱动冲头快速下行,完成单孔或孔群的冲制。多面冲孔机型则通过整体道轨或翻转机构实现换面;
- 切断:达到设定终点后,剪切模或圆锯片动作,完成长度切断;
- 出料:切断完毕的工件推出至出料台上。
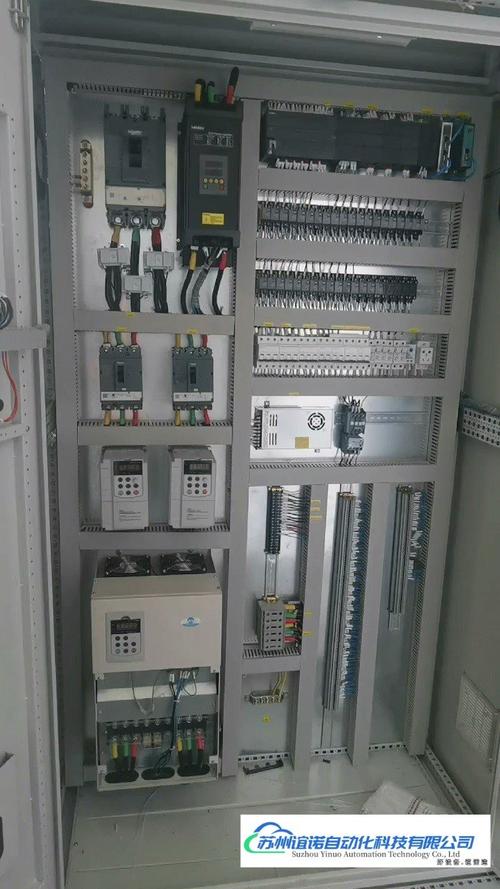
典型结构单元包括床身、液压泵站、冲孔与剪断机构、数控送料夹钳滑台、模具库(多孔位切换装置)以及控制系统与轴流风扇组成的电气单元。控制层面通过PLC或专用运动控制器协调各轴动作。
三、效率与质量提升
以槽钢12^{\.2}
如若转载,请注明出处:http://www.sdsima.com/product/59.html
更新时间:2026-11-16 01:41:04